Protocolo Naval: Plantillado CNC, Infusión al Vacío, Calafateo MS y Prueba de Mar
Metodología de trabajo en 4 fases para minimizar los días de estadía en varadero y garantizar precisión milimétrica.
Etapa 1: Relevamiento Dimensional 3D y Diagnóstico de Base
Todo proyecto comienza a bordo o en la explanada de varadero. Capturamos la geometría exacta de la cubierta, el espejo de popa o la carroza mediante digitalizador óptico de coordenadas (Prodim Proliner) y fotogrametría. En paralelo, auditamos con higrómetro capacitivo y ultrasonido el estado del sustrato para descartar filtraciones previas en el núcleo sándwich o corrosión bajo pintura.
Etapa 2: Ingeniería CAD/CAM, Corte CNC y Pre-Armado en Banco
Procesamos el archivo vectorial en Rhino/AutoCAD diseñando el ancho de los bastones de teca (típicamente 42 mm a 48 mm con junta de 4 mm), los trancaniles perimetrales (margin boards) y la espina central (king plank). En proyectos de aluminio 5083 o hardtops, generamos los desarrollos de chapa y las matrices hembra mecanizadas por CNC, reduciendo a menos de un tercio el tiempo de inmovilización de la embarcación en varadero.
Etapa 3: Pegado al Vacío / Soldadura TIG y Control de Calidad
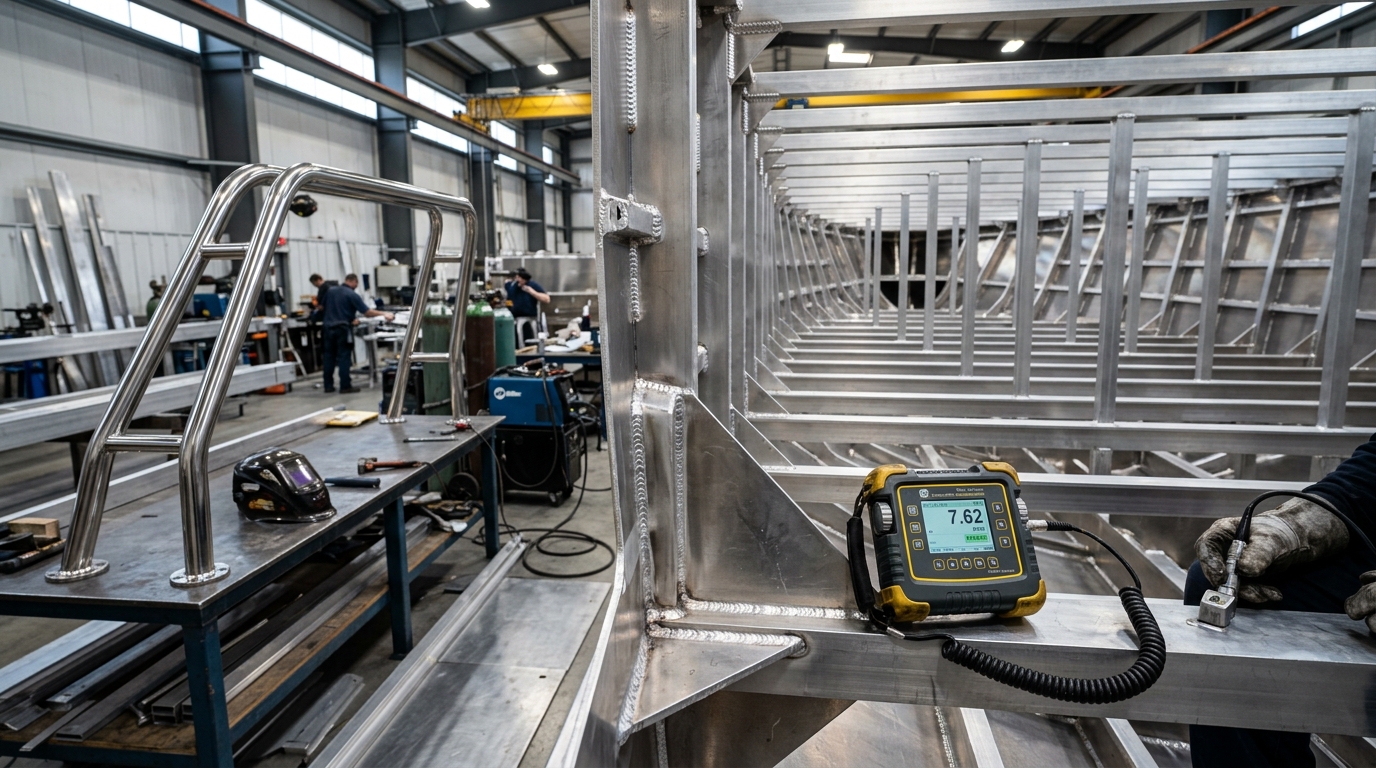
Instalamos los paneles pre-calafateados sobre la cubierta nivelada utilizando cama de polímero silano modificado y bolsas de vacío a -0,75 bar, logrando una adhesión monolítica sin un solo agujero de tornillo. En obras de aluminio naval, ejecutamos secuencia de soldadura simétrica para evitar distorsión térmica y verificamos cordones críticos con líquidos penetrantes.
Etapa 4: Prueba de Inclinación, Prueba de Mar y Entrega Documentada
Concluido el montaje, realizamos prueba hidráulica de estanqueidad, control de alineación y, cuando la reforma modifica el desplazamiento o la potencia instalada, corremos el ensayo de inclinación oficial con aprobación del inspector de Prefectura Naval Argentina.